
Ce que révèle réellement une analyse d’huile, comment interpréter les métaux d’usure, et dans quels cas l’analyse sur site est plus pertinente qu’un envoi en laboratoire.
L’analyse d’huile est le moyen le plus direct de savoir ce qui se passe à l’intérieur d’une machine sans l’ouvrir. Ce guide explique ce que mesure réellement une analyse, comment lire les métaux d’usure, quelles techniques existent et à quelle méthode normalisée elles répondent. Il détaille surtout un arbitrage rarement présenté de façon neutre : faut-il envoyer les échantillons dans un laboratoire tiers, ou analyser sur site ? À la fin de cette lecture, vous saurez quelles machines suivre en priorité, à quel rythme prélever, et comment construire vos propres seuils d’alerte.
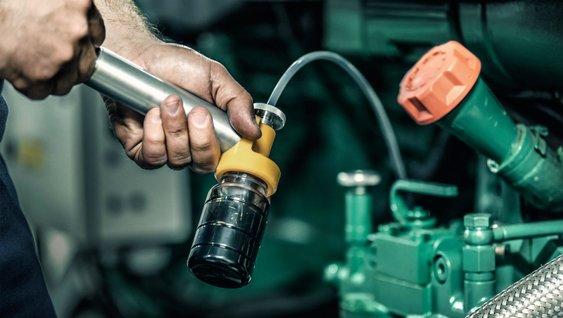
L’analyse d’huile industrielle consiste à prélever un échantillon de lubrifiant en service et à mesurer sa composition et ses propriétés physico-chimiques. L’huile circule au contact de toutes les pièces mobiles : elle transporte les particules d’usure, les contaminants entrés dans le circuit et les traces de sa propre dégradation. La lire revient à diagnostiquer la machine sans la démonter.
Le principe est celui d’un examen sanguin. On ne cherche pas d’abord à qualifier l’huile pour elle-même — sauf lorsqu’il s’agit de décider d’une vidange — mais à utiliser l’huile comme vecteur d’information sur l’état du système qu’elle lubrifie. Un roulement qui commence à s’écailler libère du fer bien avant de faire du bruit. Un joint qui faiblit laisse entrer de l’eau bien avant que la température de palier ne monte.
Cette antériorité fait toute la valeur de la méthode. Dans une démarche de maintenance conditionnelle, l’analyse d’huile fournit un indicateur qui évolue lentement et se prête donc à la planification : entre le premier signal et la défaillance, il reste généralement le temps de commander une pièce et de programmer un arrêt. C’est une différence importante avec des grandeurs qui peuvent basculer en quelques heures.
Trois usages coexistent en pratique : décider d’une vidange sur l’état réel du lubrifiant plutôt qu’au calendrier, détecter une dérive mécanique naissante, et vérifier qu’un lubrifiant est bien celui que l’on croit — les erreurs de remplissage et les mélanges de grades sont plus fréquents qu’on ne l’admet.
Une analyse d’huile renseigne sur cinq familles de paramètres : l’usure des pièces métalliques, la contamination extérieure, la dégradation du lubrifiant lui-même, la propreté particulaire et les propriétés physiques comme la viscosité. Chacune répond à une question distincte, et une famille prise isolément ne suffit presque jamais à conclure.
| Famille | Ce qu’elle révèle | Indicateurs typiques | Méthode de mesure |
|---|---|---|---|
| Usure | L’état des pièces mobiles en contact | Fe, Cu, Cr, Al, Pb, Sn ; débris ferreux | Spectrométrie d’émission élémentaire, magnétométrie |
| Contamination | Ce qui est entré dans le circuit et n’aurait pas dû y être | Silicium, sodium, eau, dilution par le carburant | Spectrométrie, spectroscopie infrarouge, titrage Karl Fischer |
| Dégradation du lubrifiant | Le vieillissement chimique de l’huile et l’épuisement de ses additifs | Oxydation, nitration, sulfatation, TAN, TBN | Spectroscopie infrarouge, titrage potentiométrique |
| Propreté | La charge particulaire et son pouvoir abrasif | Code de propreté ISO 4406, distribution granulométrique | Comptage de particules (imagerie directe ou blocage de lumière) |
| Propriétés physiques | L’aptitude de l’huile à former et tenir un film | Viscosité cinématique, teneur en suies | Viscosimétrie, infrarouge à filtre fixe |
La valeur diagnostique vient du croisement de ces familles, pas de la lecture d’une ligne isolée. Un fer élevé accompagné d’un silicium élevé n’oriente pas vers le même diagnostic qu’un fer élevé à silicium stable : dans le premier cas, l’usure est abrasive et le problème réel se situe du côté de l’étanchéité ou de la filtration ; dans le second, la piste est mécanique.
De même, une viscosité en baisse associée à une dilution par le carburant pointe vers l’injection ou l’étanchéité des chemises, alors qu’une viscosité en hausse associée à une oxydation marquée signe une huile en fin de vie thermique. C’est pour cela qu’un rapport d’analyse utile ne se résume pas à une liste de valeurs, mais à une lecture croisée rapportée à l’historique de la machine.
Un métal d’usure ne prend sens qu’associé à son origine probable et à sa tendance. On identifie d’abord la pièce susceptible de le libérer, compte tenu de la métallurgie de la machine, puis on observe l’évolution de la concentration entre deux prélèvements. C’est la pente, et non la valeur absolue, qui déclenche l’action.
| Élément | Symbole | Origine probable | Pièce concernée |
|---|---|---|---|
| Fer | Fe | Usure des aciers, corrosion des surfaces ferreuses | Engrenages, arbres, chemises, pistes de roulement |
| Cuivre | Cu | Usure des alliages cuivreux, corrosion d’échangeur | Coussinets, bagues, cages de roulement, refroidisseurs d’huile |
| Chrome | Cr | Usure des surfaces chromées et des aciers inoxydables | Segments, chemises traitées, arbres rectifiés |
| Aluminium | Al | Usure des alliages légers | Pistons, carters, cages de roulement, corps de pompe |
| Plomb | Pb | Usure des revêtements antifriction | Coussinets, paliers lisses |
| Étain | Sn | Usure des régules et des bronzes | Coussinets, paliers lisses, bagues |
| Silicium | Si | Contaminant : poussière, sable, terre ; parfois additif antimousse | Aucune — signale une entrée d’air non filtré ou une filtration insuffisante |
| Sodium | Na | Contaminant : liquide de refroidissement, eau salée ; parfois additif | Aucune — signale une fuite interne ou une entrée d’eau |
Aucune de ces lignes ne comporte de valeur seuil, et c’est délibéré. Un seuil de fer pertinent pour un réducteur ancien tournant en continu n’a rien à voir avec celui d’un circuit hydraulique neuf. Le seuil dépend de la métallurgie de la machine, du volume de la charge d’huile, du régime, de la sévérité de service et de l’intervalle entre deux prélèvements. Une valeur seuil reprise d’un tableau générique produit surtout des fausses alertes et des alertes manquées.
En pratique, le seuil se construit. On prélève sur un point fixe, à un rythme régulier, et on accumule trois à cinq mesures pour établir une base de référence propre à cette machine. Les écarts se lisent ensuite par rapport à cette base. Une hausse nette du fer sur une machine dont la base est connue est plus significative qu’une valeur brute deux fois supérieure sur une machine dont on n’a aucun historique.
Deux précautions accompagnent cette lecture. La première est de normaliser par le temps ou les heures de fonctionnement : deux prélèvements espacés de manière très inégale ne se comparent pas directement, et c’est le taux de production de particules qui compte, non la concentration instantanée. La seconde est de tenir compte des appoints et des vidanges partielles, qui diluent les concentrations et peuvent masquer une dérive réelle.
La mesure des métaux se fait par spectrométrie d’émission élémentaire, sur banc de laboratoire comme sur site — c’est le principe des spectromètres SpectrOil. La technique a toutefois une limite intrinsèque : elle ne détecte efficacement que les particules les plus fines. Au-delà d’une certaine taille, les débris échappent à la mesure, ce qui justifie de lui associer une quantification des débris ferreux ou un comptage de particules lorsque l’on suit une usure sévère.
Cinq familles de techniques couvrent l’essentiel des besoins : la spectrométrie élémentaire pour les métaux, la spectroscopie infrarouge pour la chimie du lubrifiant, la viscosimétrie pour les propriétés physiques, le comptage de particules pour la propreté et la magnétométrie pour les débris ferreux. Chacune renvoie à une méthode normalisée identifiée.
| Technique | Paramètre mesuré | Norme ASTM | Où elle se pratique |
|---|---|---|---|
| Spectrométrie d’émission à électrode tournante (RDE) | Métaux d’usure, contaminants, additifs | ASTM D6595 | Laboratoire et sur site |
| Spectroscopie infrarouge de terrain | Oxydation, nitration, sulfatation, TAN, TBN, eau | ASTM D7889 | Sur site |
| Spectroscopie infrarouge à transformée de Fourier (banc) | Mêmes paramètres, en méthode de référence | ASTM E2412 | Laboratoire |
| Titrage potentiométrique | Indice d’acidité (TAN) | ASTM D664 | Laboratoire |
| Titrage potentiométrique | Indice de basicité (TBN) | ASTM D4739 | Laboratoire |
| Viscosimétrie à microcanal | Viscosité cinématique | ASTM D8092 | Sur site |
| Viscosimétrie Houillon | Viscosité cinématique | ASTM D7279 | Laboratoire |
| Comptage de particules par imagerie directe | Nombre, taille et forme des particules ; code de propreté | ASTM D7596 | Laboratoire et sur site |
| Quantification des débris ferreux (magnétométrie) | Fer total, grosses particules incluses | ASTM D8120 | Laboratoire et sur site |
| Titrage Karl Fischer | Teneur en eau | ASTM D6304 | Laboratoire |
| Capteur à ondes acoustiques de surface | Dilution par le carburant | ASTM D8004 | Sur site |
| Infrarouge à filtre fixe | Teneur en suies | ASTM D7686 | Laboratoire et sur site |
Deux remarques sur la lecture de ce tableau. D’abord, une même grandeur peut relever de deux méthodes différentes selon le lieu de mesure : la viscosité cinématique répond à l’ASTM D8092 sur un viscosimètre de terrain et à l’ASTM D7279 sur un banc Houillon. Le paramètre est le même, la méthode ne l’est pas — il faut en tenir compte lorsqu’on compare un résultat de laboratoire à un résultat obtenu sur site.
Ensuite, le code de propreté ISO 4406 n’est pas une technique de mesure mais une convention de codage : il traduit un comptage de particules en un triplet de classes. Le comptage lui-même relève de l’ASTM D7596 pour l’imagerie directe. Confondre la convention et la méthode conduit à comparer des codes obtenus par des principes de mesure différents, ce qui n’a pas de sens.
Côté instruments, ces techniques se retrouvent isolément ou combinées. Le FluidScan couvre la chimie du lubrifiant par infrarouge selon l’ASTM D7889 ; le MiniLab regroupe en un poste l’élémentaire, le comptage de particules, la viscosité et la chimie. La gamme complète est présentée sur la page Spectro Scientific.
Les deux approches sont complémentaires. Le laboratoire tiers reste le bon choix pour un faible nombre d’échantillons par an, pour les méthodes lourdes et pour l’expertise d’un cas litigieux. L’analyse sur site devient préférable dès que le délai de résultat, le volume d’échantillons ou l’isolement du site pèsent sur la décision de maintenance.
Ce que le laboratoire externe apporte. Un laboratoire dispose d’un catalogue de méthodes qu’aucun instrument de terrain ne couvre : titrages potentiométriques, ferrographie analytique, méthodes normalisées difficilement transposables hors d’un environnement contrôlé. Il apporte aussi une qualité métrologique suivie, une interprétation par un spécialiste, et il n’impose ni investissement matériel ni compétence à maintenir en interne. Pour un parc réduit, ou pour des machines dont l’arrêt n’a pas de conséquence immédiate, c’est souvent la réponse la plus économique — et il n’y a aucune raison d’en changer.
Ce que l’analyse sur site change. Le résultat arrive dans l’heure, à l’endroit où la décision se prend. Cela modifie la nature même de l’usage : on n’analyse plus seulement pour surveiller, on analyse pour trancher — avant une vidange, avant de remettre une machine en service, après une intervention, ou parce qu’un opérateur a signalé un bruit. Le coût marginal d’un échantillon supplémentaire devenant faible, la fréquence peut augmenter sans que le budget suive proportionnellement. Or c’est la fréquence qui fait la qualité d’une tendance, et la tendance qui fait la valeur de l’analyse.
Cinq critères permettent de trancher pour un parc donné :
Dans les faits, la configuration la plus courante n’est pas exclusive. Le suivi de routine se fait sur site, sur les paramètres qui pilotent les décisions fréquentes ; le laboratoire est conservé pour les cas litigieux, les expertises de défaillance et les méthodes que l’on ne pratique pas en interne. Cette répartition est aussi celle qui demande le moins de conviction pour démarrer : elle ne supprime rien, elle ajoute un moyen de décider vite. Nous développons cet arbitrage dans notre article Analyse sur site ou laboratoire : comment choisir.
Reste la question du coût, qui est celle que l’on nous pose en premier et qui ne se résume pas au prix unitaire de l’analyse. Nous détaillons ce calcul dans notre article Combien coûte vraiment une analyse d’huile ?
La fréquence se déduit de deux facteurs croisés : la criticité de la machine et la sévérité de son service. Une machine dont l’arrêt coûte cher et qui travaille dans des conditions dures se prélève souvent ; une machine redondante en service modéré se prélève rarement. Aucune périodicité universelle n’a de sens.
La criticité ne se mesure pas au prix de la machine mais à la conséquence de son arrêt : perte de production, enjeu de sécurité, délai d’approvisionnement de la pièce de rechange, existence ou non d’un équipement de secours. Une pompe peu coûteuse et sans redondance peut être plus critique qu’une machine chère installée en doublon.
La sévérité de service se lit dans les conditions réelles de fonctionnement : température de l’huile, taux de charge, présence d’eau ou de poussière dans l’environnement, cycles marche-arrêt fréquents, ou usage d’un lubrifiant qui n’est pas exactement celui préconisé. Deux machines identiques peuvent appeler des rythmes très différents selon leur poste de travail.
Le croisement des deux donne quatre situations. Une machine critique en service sévère se place au rythme le plus serré du parc. Une machine non critique en service modéré peut n’être analysée qu’à l’occasion des vidanges. Les deux cas intermédiaires se règlent au jugement, et il n’est pas anormal que la machine la plus surveillée d’un parc le soit plusieurs fois plus souvent que la moins surveillée.
Trois règles pratiques encadrent ce choix. La première : commencer plus serré que le rythme visé, le temps de construire la base de référence, puis élargir une fois la tendance stabilisée. La deuxième : reprendre une base après toute intervention majeure, tout changement de lubrifiant ou toute vidange complète — l’historique précédent n’est plus comparable. La troisième, la plus importante : la régularité compte davantage que la valeur du rythme. Une série irrégulière ne produit pas de tendance exploitable, même si chaque mesure est juste. Les préconisations du constructeur de la machine et du fournisseur de lubrifiant constituent un point de départ raisonnable, à corriger ensuite par l’observation.
Un mauvais prélèvement invalide l’analyse, quelle que soit la qualité de l’instrument. Les règles sont peu nombreuses : machine chaude et en fonctionnement, zone où l’huile circule réellement, prélèvement en amont des filtres, flaconnage propre, ligne rincée, étiquetage complet et, surtout, toujours le même point de prélèvement.
Ce dernier point mérite d’être souligné, parce qu’il est contre-intuitif : un point de prélèvement imparfait mais constant est plus utile qu’un point idéal changé tous les trimestres. Toute la méthode repose sur la comparaison d’un échantillon avec les précédents ; changer le point revient à repartir de zéro sans le savoir. C’est aussi la raison pour laquelle une demi-journée de formation au prélèvement est généralement le meilleur investissement d’un programme d’analyse, avant tout choix d’instrument.
Les gains se répartissent en trois postes : les pannes évitées, les vidanges espacées et le temps gagné sur la boucle de décision. Les trois retours d’expérience ci-dessous, publiés par des utilisateurs d’instruments Spectro Scientific, illustrent chacun l’un de ces postes, dans des contextes très différents.
Brasserie InBev, Louvain (Belgique) — Sur une ligne d’embouteillage, les paliers du carrousel constituaient un point de défaillance récurrent. Le suivi de l’huile de ces paliers a permis d’anticiper les dégradations au lieu de les subir. Le site chiffre le gain à plus de 200 000 € par an, en cumulant les pertes de production évitées, les pièces et la main-d’œuvre d’urgence.
Kitsap Transit, agence de transport public de l’État de Washington — . Avec un parc de 362 véhicules et engins, l’agence faisait analyser ses échantillons par un laboratoire tiers, facturés 40 $ l’unité, avec un délai d’attente qu’elle jugeait pénalisant pour ses décisions de maintenance. Le passage à l’analyse sur site a supprimé ce délai : dans les trois mois suivants, deux pannes moteur ont été évitées. Le gain porte ici sur le temps de la boucle de décision, plus que sur le coût unitaire de l’analyse.
Grande municipalité du nord-ouest des États-Unis — Sur une flotte de 1 700 véhicules et 3 000 engins, le budget de vidange des 500 poids lourds dépassait 3 M$ par an. Le passage d’une vidange calendaire à une vidange conditionnelle, décidée sur l’état réel du lubrifiant, a ramené ce budget sous 1 M$ par an. C’est le poste le plus facile à quantifier : on ne remplace plus une huile qui n’a pas besoin de l’être.
Ces trois retours ne sont pas transposables tels quels — les parcs, les machines et les organisations diffèrent trop. Ce qu’ils ont en commun est plus instructif : dans les trois cas, la mesure n’a de valeur que parce qu’elle arrive à temps pour changer une décision. Le même résultat, obtenu trois semaines plus tard, n’aurait rien changé dans au moins deux des trois situations. Pour un exemple détaillé en environnement isolé, voir notre article Analyse d’huile à bord des navires.
Cinq étapes suffisent pour démarrer sans surinvestir : inventorier les machines critiques, décider des paramètres à suivre, fixer un point et un rythme de prélèvement, choisir entre laboratoire et analyse sur site, puis construire les seuils par la tendance sur trois à cinq mesures. Le reste s’ajuste ensuite.
À ce stade, le programme est opérationnel. Il n’a pas besoin d’être complet pour produire de la valeur : quelques machines réellement suivies apportent plus qu’un parc entier échantillonné une fois par an sans lecture de tendance.
Oui, à condition de suivre les bons paramètres. Espacer une vidange suppose de vérifier que l’huile conserve sa viscosité, ses additifs et sa réserve d’alcalinité, et qu’elle n’est ni oxydée ni contaminée. C’est la logique de la vidange conditionnelle. Une grande municipalité du nord-ouest des États-Unis a ainsi ramené le budget de vidange de 500 poids lourds de plus de 3 M$ à moins de 1 M$ par an.
Cela dépend entièrement du circuit retenu. En laboratoire tiers, le délai total comprend l’expédition, la file d’attente et le retour du rapport : c’est ce délai, et non la durée de la mesure, que les utilisateurs citent comme contraignant. Sur site, la mesure et le rapport s’obtiennent là où la décision se prend, sans expédition. Kitsap Transit a fait de ce délai son principal motif de bascule.
Non. Les instruments de terrain fonctionnent en atelier ou en local technique, sans sorbonne ni solvants pour l’essentiel des mesures, et répondent à des méthodes ASTM dédiées : ASTM D6595 pour les métaux d’usure, ASTM D7889 pour la chimie du lubrifiant, ASTM D8092 pour la viscosité cinématique. Il faut en revanche un opérateur identifié, formé au prélèvement et à la lecture des rapports.
Non, les deux méthodes ne voient pas la même chose. L’analyse d’huile détecte l’usure au moment où elle libère des particules, souvent avant toute manifestation mécanique, et identifie la nature du contaminant. L’analyse vibratoire détecte les défauts géométriques et les déséquilibres, y compris sur des organes que le circuit échantillonné ne lubrifie pas. Sur une machine critique, elles se complètent.
Ceux dont l’arrêt a la conséquence la plus lourde, indépendamment de leur prix. En pratique : les machines sans équipement de secours, celles dont la pièce de rechange a un long délai d’approvisionnement, celles qui travaillent en conditions sévères, et celles qui consomment de gros volumes de lubrifiant, où l’enjeu de vidange est significatif. Les machines redondantes en service modéré viennent ensuite.
Vous vous demandez si l’analyse sur site a du sens pour votre parc ?
Envoyez-nous un échantillon : nous vous renvoyons le rapport d’analyse complet et commenté, sans engagement.